


La production d’une pièce SMC ne s’arrête pas à l’ouverture de la presse de moulage par compression. La plupart des composants moulés nécessitent encore un rognage des bords, un usinage des trous, l'élimination des bavures, des découpes ou une finition dimensionnelle avant l'assemblage.
La méthode de détourage peut affecter directement la précision dimensionnelle, la qualité des bords, le temps de cycle, la consommation d'outils, la génération de poussière et, finalement, le coût par composant fini.
Pour les panneaux automobiles, les boîtiers électriques, les composants de batterie, les pièces d'appareils électroménagers et autres produits moulés par compression, les fabricants choisissent généralement entre le routage CNC, la découpe au jet d'eau abrasif, le détourage, le sciage ou le meulage, le détourage manuel et, dans certaines applications, la découpe laser.
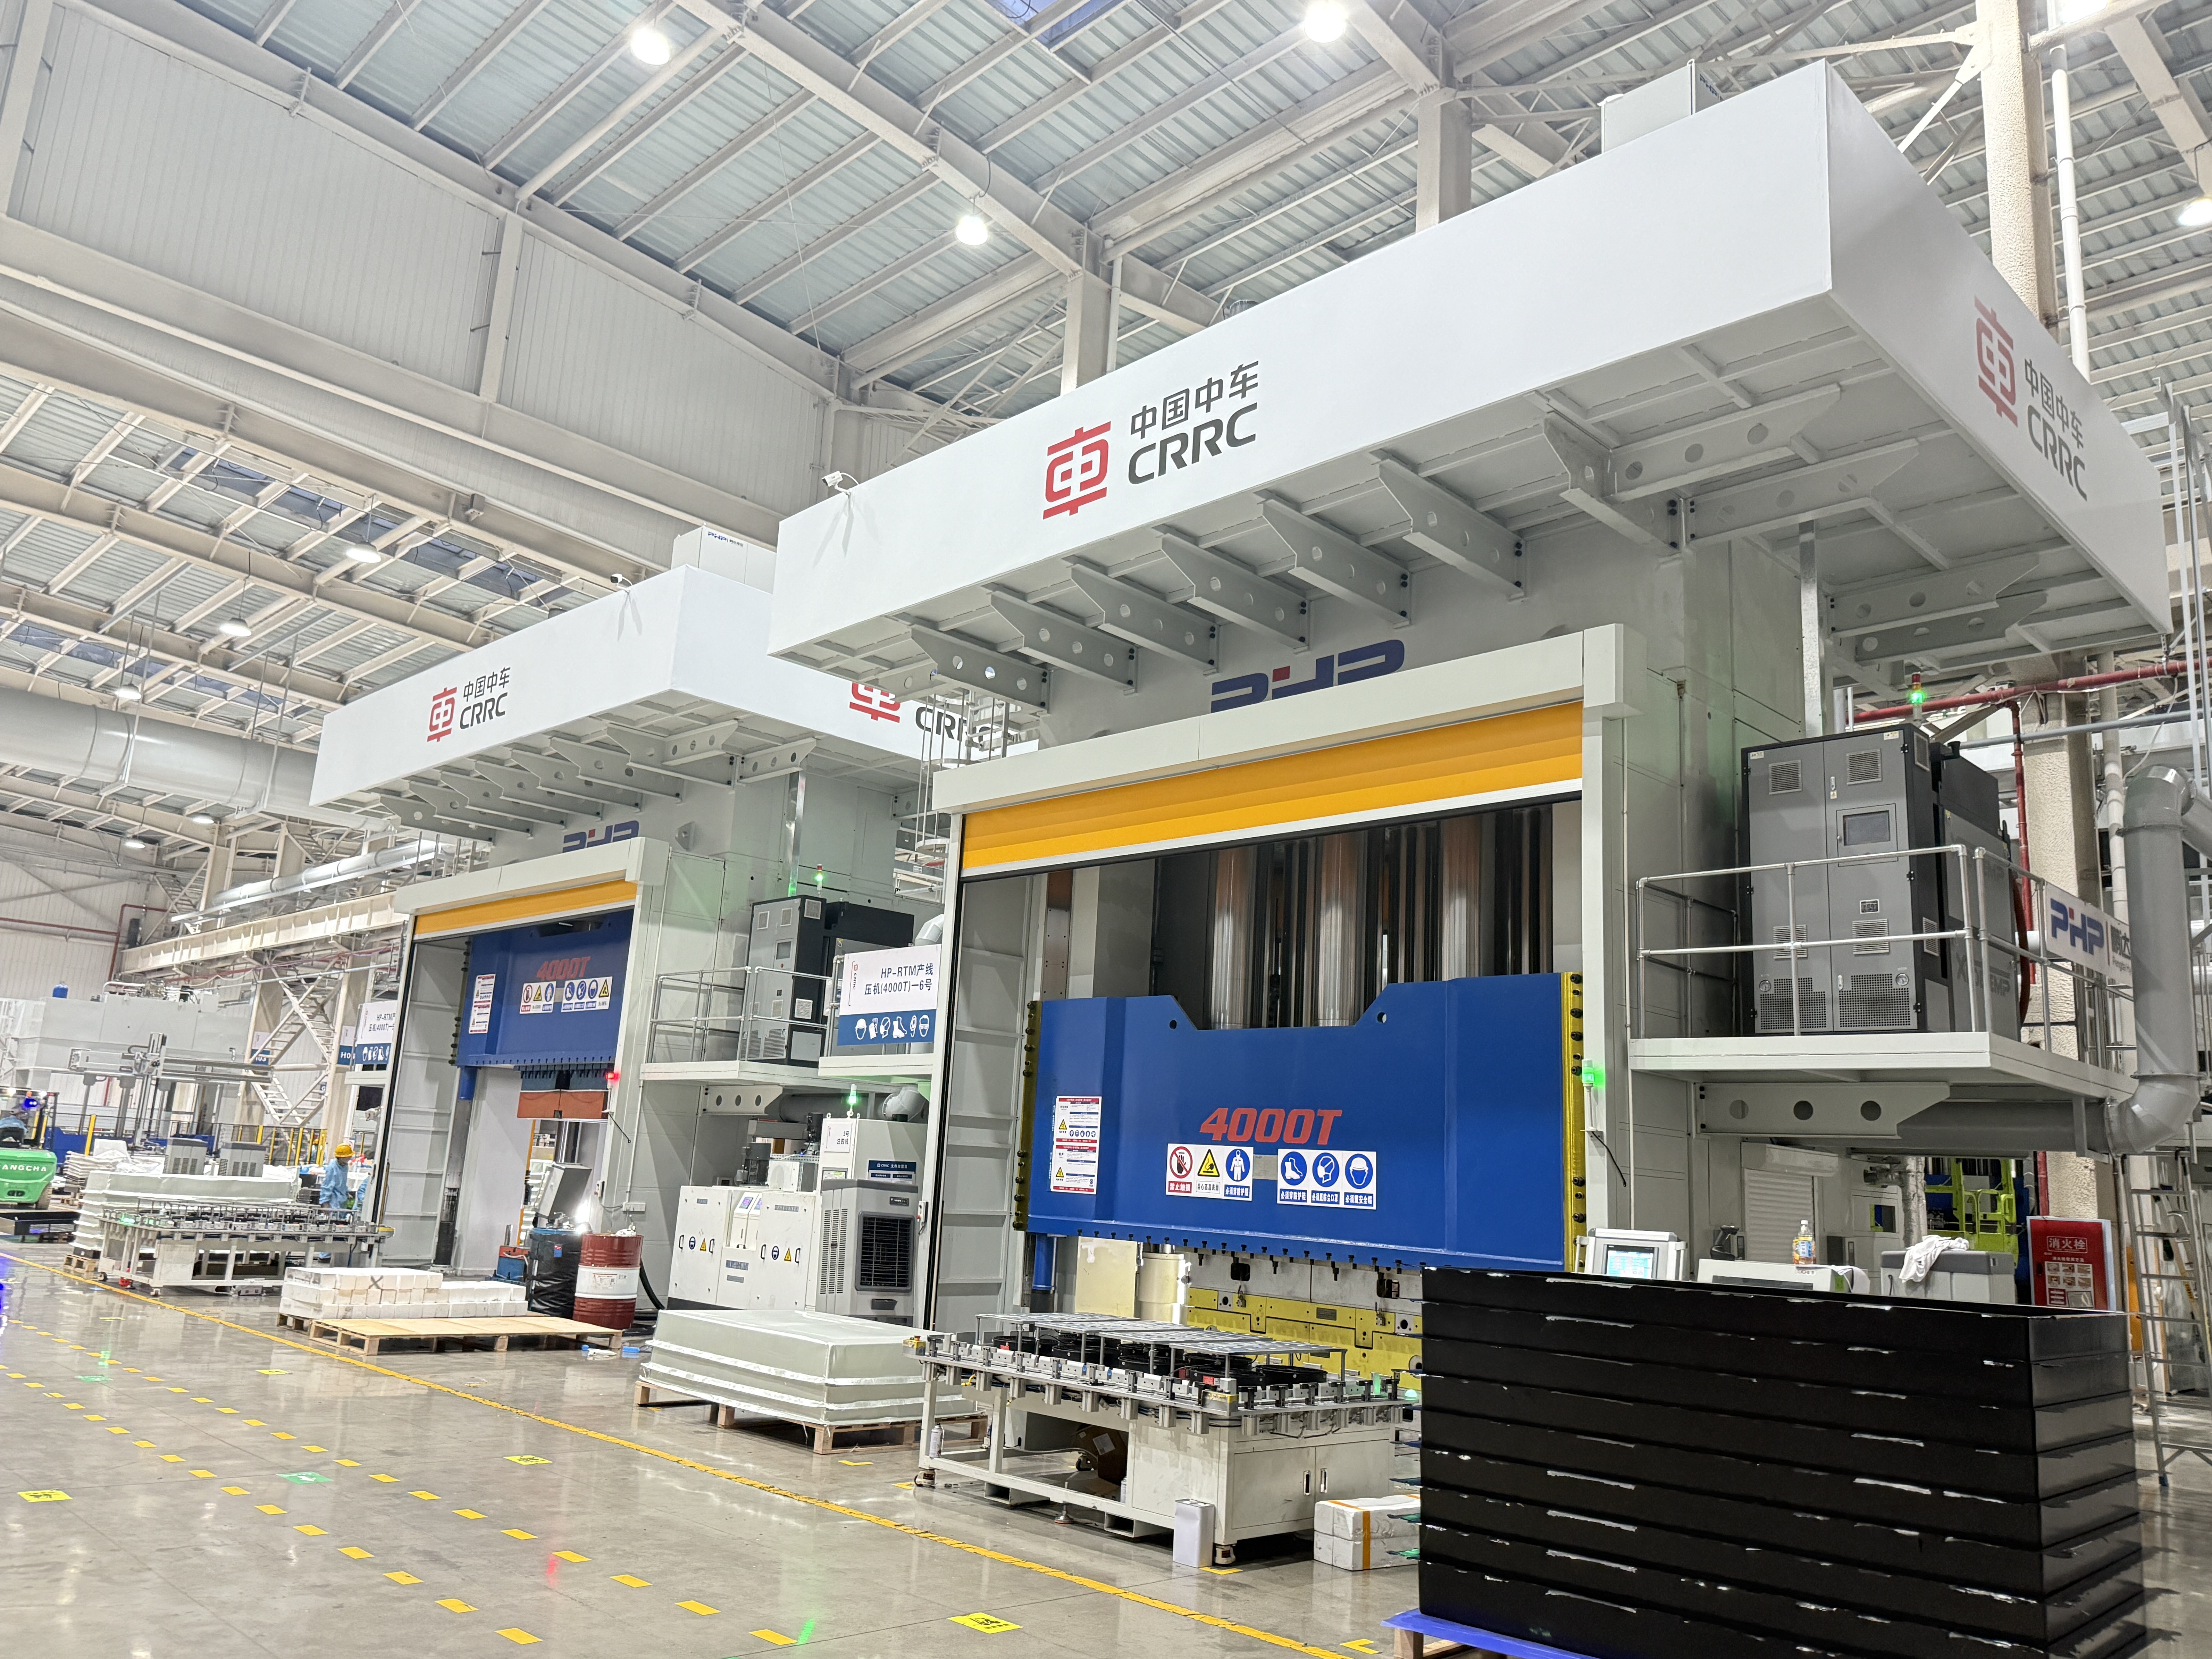
Il n’existe pas de méthode unique pour chaque composant SMC. Le choix correct dépend de la géométrie de la pièce, de la formulation SMC, de l'épaisseur de paroi, du volume de production, des exigences de tolérance, de la finition en aval et du niveau d'automatisation requis.
Comment choisir une méthode de détourage de pièce SMC
Une décision pratique de taille doit commencer par cinq questions :
- Quel est le volume de production annuel ?
- Quelle est la complexité du contour de coupe ?
- Quelle tolérance dimensionnelle est requise ?
- Quelle est l’épaisseur et l’abrasivité du matériau SMC ?
- Le processus de détourage sera-t-il manuel, basé sur CNC ou intégré dans une cellule de production automatisée ?
Pour les prototypes et les petites séries de production, des processus flexibles tels que le routage CNC et la découpe au jet d'eau évitent généralement le coût d'un outillage de découpe dédié. Pour une production automobile stable et en grand volume, le détourage peut justifier un investissement initial en outillage beaucoup plus important en raison de son temps de cycle court.
Le routage CNC occupe le juste milieu. Il est programmable, adapté aux trous et profils complexes et peut être intégré dans des cellules de production robotisées ou automatiques.
| Méthode de coupe | Application typique | Volume de production | Flexibilité | Potentiel de précision | Coût initial de l'outillage |
|---|---|---|---|---|---|
| Routage CNC | Contours complexes, trous, fentes | Faible à élevé | Élevé | Élevé | Moyen |
| Jet d'eau abrasif | Profils composites épais ou difficiles | Faible à moyen | Très élevé | Élevé | Moyen |
| Découpe matrice/presse | Pièces de production répétitives | Élevé | Faible | Élevé after tooling validation | Élevé |
| Scie / coupe abrasive | Bords droits ou simples | Faible à moyen | Moyen | Moyen | Faible |
| Coupe manuelle | Prototype, réparation, finition secondaire | Faible | Très élevé | Dépend de l'opérateur | Faible |
| Découpe laser | Applications composites fines ou spéciales sélectionnées | En fonction de l'application | Élevé | Potentiellement élevé | Élevé |
Exemple 1 : Composant extérieur automobile à grand volume
Prenons l'exemple d'un panneau automobile SMC produit à raison de 60 000 pièces par an avec une conception stable et une ligne de finition reproductible.
Une opération de détourage dédiée ou une cellule de détourage CNC hautement automatisée peut s'avérer plus économique que l'usinage répété de chaque bord sur une machine à usage général.
L’investissement le plus important en outillage est réparti sur des dizaines de milliers de pièces.
Exemple 2 : enceinte d'équipement énergétique à faible volume
Considérons maintenant un boîtier SMC produit à seulement 2 000 pièces par an, avec plusieurs tailles de produits et des modifications techniques régulières.
Un routeur CNC ou un système à jet d'eau est normalement plus facile à reprogrammer qu'une matrice de découpe dédiée.
Un processus hybride peut également avoir du sens. La découpe au jet d'eau peut supprimer rapidement de grandes sections, suivie d'un routage CNC des trous de montage, des interfaces critiques et des caractéristiques à haute tolérance.
Routage CNC, jet d'eau, découpe et autres méthodes
Le SMC contient du renfort, de la résine et souvent des charges minérales. Ces ingrédients rendent le matériau très différent de l'usinage de l'aluminium ou des thermoplastiques non chargés.
Les fibres de verre, les fibres de carbone et les charges peuvent accélérer l'usure des outils. Des études d'usinage publiées sur SMC ont montré que les forces de coupe augmentent avec l'usure des outils, ce qui signifie que l'état de l'outil doit être traité comme une variable de processus plutôt que d'attendre simplement une défaillance visible de l'outil.
Routage CNC
Le routage CNC est l'une des solutions les plus polyvalentes pour le détourage SMC.
Il peut traiter :
- contours externes;
- trous et ouvertures;
- machines à sous;
- caractéristiques de montage ;
- finition des bords ;
- plusieurs variantes de pièces en utilisant différents programmes CNC.
Pour le développement initial du procédé, les fabricants peuvent évaluer les vitesses de broche dans une plage comprise entre 12 000 et 24 000 tr/min environ avec des outils de coupe composites de petit diamètre appropriés. Les vitesses d'avance peuvent commencer autour de 1 à 6 m/min, puis être optimisées grâce à des essais de coupe.
Ces chiffres constituent des points de départ pour le développement de processus et non des paramètres universels.
Les paramètres finaux dépendent de la charge des fibres, de la teneur en charges, de l'épaisseur, de la géométrie de la fraise, du diamètre de l'outil, de la rigidité de la broche, de la rigidité du montage, de la finition des bords requise et des performances d'extraction.
Les outils en carbure peuvent être utilisés pour de nombreuses applications, tandis que les outils diamantés ou PCD peuvent être évalués là où l'usure abrasive devient un coût de production majeur.
Une stratégie de changement d’outil utile ne consiste pas simplement à :
Remplacez le cutter après X pièces.
Surveillez plutôt :
- longueur de coupe accumulée ;
- charge de broche ;
- force de coupe si disponible ;
- rugosité des bords ;
- bavure ou rupture de fibre ;
- dérive dimensionnelle.
L'outil doit être changé lorsqu'une détérioration mesurable de la qualité commence, plutôt que selon un nombre de pièces universel arbitraire.
Découpe au jet d'eau abrasif
L'usinage au jet d'eau abrasif élimine la matière sans créer la même zone affectée par la chaleur que celle associée à la découpe thermique.
Il est donc intéressant pour les composants composites où il est important de minimiser les dommages thermiques.
Les variables typiques du développement de processus comprennent :
- pression de l'eau;
- débit d'abrasif ;
- taille des particules abrasives;
- diamètre de la buse ;
- distance de sécurité ;
- vitesse de déplacement ;
- stratégie de perçage.
Les systèmes industriels peuvent fonctionner dans une plage de pression d'environ 250 à 400 MPa, avec des abrasifs grenat tels qu'environ 80 mesh fréquemment utilisés comme point de départ pour les essais de processus.
Cependant, augmenter la vitesse de déplacement simplement pour raccourcir le temps de cycle peut augmenter la conicité de la saignée ou réduire la qualité des bords inférieurs.
Des recherches impliquant le découpage au jet d'eau abrasif de SMC à fibres coupées ont démontré que des conditions de fonctionnement appropriées peuvent produire des surfaces relativement uniformes avec un arrachement limité des fibres.
Découpage à la matrice ou à la presse
Le découpage à l'emporte-pièce est particulièrement intéressant lorsque :
- le volume de production est élevé ;
- la géométrie de la pièce est stable ;
- les lignes de coupe se répètent d'une pièce à l'autre ;
- un temps de réponse court est important.
L'outil de détourage doit être conçu autour du composant moulé réel plutôt que sur la seule géométrie nominale de CAO.
Le retrait du moule, le retour élastique, le gauchissement des pièces, la variation d'épaisseur et la répétabilité du positionnement affectent tous la précision de l'ajustement final.
La force de presse requise doit être calculée à partir du périmètre de coupe total, de l'épaisseur du matériau, de la résistance effective au cisaillement, du nombre de fonctions de coupe simultanées et d'un facteur de sécurité technique approprié.
Pour cette raison, affirmer que chaque composant SMC nécessite un tonnage de coupe fixe spécifique serait trompeur.
Le principal inconvénient du détourage est l’investissement en outillage. Si la conception des composants change fréquemment, la modification ou le remplacement de la matrice de découpe peut éliminer une grande partie de l'avantage économique.
Découpe Laser
La découpe laser offre un mouvement rapide sans contact et une programmation CNC flexible, mais elle ne doit pas automatiquement être considérée comme la solution privilégiée pour SMC.
Les matrices de résine thermodurcie et les fibres de renforcement réagissent différemment à l'énergie thermique concentrée. En fonction de la formulation du matériau et des conditions du laser, les problèmes potentiels incluent :
- dégradation de la matrice ;
- décoloration;
- bords carbonisés;
- génération de fumée ;
- zones affectées par la chaleur ;
- modifications des surfaces de liaison.
Pour cette raison, les paramètres laser tels que la puissance, la position focale, le gaz d'assistance, la vitesse de balayage et le nombre de passages doivent être développés via des tests de coupons avec la formulation SMC réelle.
Pour de nombreux composants SMC conventionnels en fibre de verre, le routage, le jet d'eau ou le détourage mécanique sont plus faciles à qualifier.
Exemple : Découpage d'une pièce SMC de 200 × 300 × 3,5 mm
Considérez un composant de boîtier simplifié avec les exigences suivantes :
- Taille de la pièce : 200 × 300 mm
- Épaisseur : 3,5 mm
- Chemin de coupe approximatif : 1 000 mm
- Tolérance requise : ±0,30 mm
- Volume annuel : 40 000 pièces
- Plusieurs trous de montage percés
Pour le routage CNC, le temps d'usinage peut être estimé comme suit :
Temps de coupe = longueur du parcours d'outil ÷ avance effective
Si une avance effective programmée de 3 m/min est validée :
1,0 m ÷ 3 m/min ≈ 20 secondes
Cela ne signifie pas que le cycle complet de la pièce dure 20 secondes.
Le calcul de la production doit également inclure :
- chargement par robot ou opérateur ;
- emplacement de la pièce ;
- approche et retrait de l'outil ;
- usinage de trous;
- déchargement;
- dépoussiérage;
- changements d'outils ;
- indemnité de contrôle.
Si le chargement, le positionnement, le perçage, le routage et le déchargement aboutissent à un cycle total de 50 secondes, ce nombre (et non le temps de coupe théorique) doit être utilisé pour la planification des capacités.
Pour 40 000 pièces stables par an, un fabricant doit alors comparer le coût d’usinage annuel au coût amorti et au temps de réponse plus court du détourage dédié.
C’est la bonne façon de comparer les processus sur le plan économique.
Fixation et cellules de détourage SMC automatisées
Un équipement de coupe précis ne peut pas compenser une mauvaise tenue de la pièce.
Les pièces SMC peuvent contenir des surfaces courbes, des épaisseurs de paroi variables, des nervures moulées et une distorsion résiduelle. Une force de serrage excessive peut déformer la pièce lors de l'usinage et provoquer des erreurs dimensionnelles après sa libération.
Les options de luminaires courantes incluent :
Appareils à vide
Les dispositifs à vide fournissent une force de maintien répartie et un chargement rapide, en particulier pour les gros composants en forme de coque.
Ils sont efficaces lorsqu’une surface d’étanchéité suffisante est disponible.
Serrage mécanique
Les pinces mécaniques offrent une rétention positive plus forte, mais doivent être positionnées en dehors des surfaces cosmétiques ou de mesure critiques.
L'application d'une pression de serrage excessive sur des parois SMC non supportées peut temporairement déformer le composant.
Localisation des épingles et des nids dédiés
Un montage de production combine souvent un nid de contour avec des broches de positionnement et des pinces sélectionnées.
Une stratégie de référence 3-2-1 peut être utilisée le cas échéant pour établir un système de coordonnées machine reproductible tout en évitant les contraintes excessives inutiles.
Le luminaire doit laisser un espace libre sous la trajectoire de coupe afin que la fraise n'entre pas en contact avec le luminaire.
Une séquence automatisée robuste peut ressembler à ceci :
Presse à compression SMC → Démoulage robotisé → Refroidissement/stabilisation → Positionnement des pièces → Découpage CNC ou robotisé → Perçage → Dépoussiérage → Inspection
L'automatisation peut également inclure :
- chargement et déchargement de robots ;
- changement d'outil automatique ;
- surveillance du vide ;
- capteurs de confirmation de luminaires ;
- orientation basée sur la vision ;
- surveillance de la charge de la broche ;
- compteurs de durée de vie des outils ;
- verrouillages de sécurité.
Pour les fabricants évaluant une cellule de détourage automatisée, le retour sur investissement doit être calculé à partir de la réduction totale de la main d’œuvre, de l’amélioration du temps takt, de la réduction des rebuts, de la consommation d’outillage, de la disponibilité, de la maintenance et du volume de production, et non du seul prix d’achat du robot.
Contrôle de la poussière, sécurité des travailleurs et gestion des déchets
Le découpage mécanique du SMC durci peut générer de fines particules contenant de la résine durcie, des fibres de renforcement et des charges minérales.
Le profil de danger exact dépend de la formulation du SMC, c'est pourquoi la fiche de données de sécurité du fournisseur de matériau doit toujours être examinée avant de concevoir le système d'extraction.
La première priorité devrait être de contrôler la contamination à sa source.
Pour le routage CNC, cela signifie généralement :
extraction au niveau de l'outil ou cellule de coupe fermée → conduit → système de dépoussiérage
Pour le meulage et la finition abrasive, les capots doivent être positionnés aussi près que possible du point de génération de poussière.
Lorsqu’une protection respiratoire est requise, la sélection du respirateur doit être basée sur le contaminant identifié et l’exposition mesurée plutôt que sur l’attribution automatique du même masque à chaque opération.
Une attention particulière est requise si la formulation SMC contient de la silice cristalline. Aux États-Unis, la norme de l'OSHA sur la silice cristalline respirable pour l'industrie générale définit un niveau d'action de 25 μg/m³ et une limite d'exposition admissible de 50 μg/m³ comme TWA de 8 heures.
Le styrène doit également être évalué lorsqu'il est pertinent pour le système ou le processus de résine spécifique. Il ne faut pas supposer que l’usinage de chaque composant SMC entièrement durci crée la même exposition au styrène.
Les déchets de coupe collectés doivent être conservés confinés et séparés des débris de production généraux. Les installations doivent déterminer les options d'élimination ou de recyclage en fonction de la composition des matériaux, des règles locales en matière de déchets, de la contamination et des capacités des entrepreneurs de recyclage disponibles.
Inspection et finition post-coupe
Un composant découpé doit être évalué à l’aide de critères liés à sa fonction réelle.
Les méthodes d'inspection typiques comprennent :
- pieds à coulisse numériques pour dimensions simples ;
- jauges go/no-go pour la production répétitive ;
- mesure de profil;
- inspection optique;
- Numérisation 3D ;
- machines à mesurer tridimensionnelles pour géométrie critique.
Un plan d'inspection peut définir :
| Caractéristique | Exemple de contrôle |
|---|---|
| Dimension globale réduite | Tolérance de dessin |
| Position du trou de montage | Tolérance de position par rapport à la référence |
| Rupture de bord | Limite visuelle ou dimensionnelle maximale autorisée |
| Bavure/fibre lâche | Aucune interférence avec l'assemblage |
| Rayon du bord | Dessin ou exigence du client |
| Bord cosmétique | Échantillon de référence approuvé |
Les exigences doivent provenir du dessin des composants et des spécifications du client plutôt que d'utiliser une norme universelle de qualité des bords SMC.
Après le détourage, les pièces peuvent nécessiter un brossage, un ponçage, un ébavurage localisé, un dépoussiérage, une préparation de revêtement ou un scellement des bords.
Si une rupture excessive des fibres apparaît, le simple ajout d’une opération de ponçage manuel peut masquer le symptôme sans réparer le processus.
Le fabricant doit enquêter :
- outillage usé ;
- avance ou vitesse de broche incorrecte ;
- support de montage inadéquat ;
- vibration;
- une mauvaise stratégie d’entrée ou de sortie ;
- géométrie moulée incohérente.
Quelle méthode de coupe SMC est la plus économique ?
Le coût horaire machine le plus bas ne produit pas nécessairement le coût des pièces le plus bas.
Une comparaison utile devrait inclure :
Coût par pièce acceptée = coût de la machine main d'œuvre outillage montage amortissement coupe-matrice consommables maintenance ferraille reprise
Le routage CNC offre généralement un équilibre intéressant entre flexibilité et précision.
Le jet d’eau est utile pour la découpe flexible non thermique et les géométries difficiles.
Le détourage dédié devient de plus en plus intéressant lorsque le volume annuel est élevé et que la conception des composants est stable.
Le détourage manuel reste utile pour les prototypes et les retouches, mais devient difficile à contrôler à mesure que le volume de production augmente.
La découpe laser ne doit être évaluée qu'après avoir confirmé que la formulation SMC réelle peut répondre aux exigences en matière de dommages thermiques et de qualité des bords.
Pour de nombreuses lignes de production, la meilleure solution n’est pas un processus unique mais une combinaison de moulage, de manipulation automatisée, de détourage, de perçage, de nettoyage et d’inspection.
Planification d'une ligne de production SMC
Idéalement, les exigences de découpe doivent être prises en compte avant que la ligne de moulage par compression ne soit finalisée.
La géométrie des pièces, le gauchissement attendu, les emplacements de référence, la position du flash, le temps de production, l'accessibilité du robot et les exigences d'usinage en aval peuvent tous influencer la planification de la presse et de l'automatisation.
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. se concentre sur les équipements de moulage par compression SMC et les solutions de production pour les composants composites industriels.
Lors de l'évaluation d'un nouveau projet SMC, la fourniture des informations suivantes aide les ingénieurs à développer un concept de production plus pratique :
- Dessin de pièce SMC ou modèle 3D ;
- formulation du matériau ;
- dimensions maximales des composants ;
- poids et épaisseur des pièces ;
- force de moulage requise ;
- volume de production annuel ;
- temps de cycle cible ;
- tolérance dimensionnelle ;
- les exigences en matière de taille et de perçage ;
- niveau d'automatisation souhaité.
Envisager simultanément les opérations de moulage et de post-moulage peut permettre d'éviter de créer un processus de moulage rapide qui ne ferait que déplacer le goulot d'étranglement de la production en aval.
FAQ
Comment choisir la meilleure méthode de détourage pour une pièce SMC ?
Commencez par le volume annuel, la géométrie, l'épaisseur, la tolérance, la formulation du matériau et l'investissement en outillage autorisé. Le routage CNC offre une grande flexibilité, le jet d'eau évite la découpe thermique et le détourage dédié est souvent intéressant pour les produits stables à grand volume.
Quels paramètres CNC doivent être utilisés pour le routage SMC ?
Il n’existe pas de paramètre universel. La vitesse de broche, l'avance, le diamètre de la fraise, la conception des cannelures, le matériau de l'outil et la direction de coupe doivent être établis au moyen d'essais utilisant le SMC réel. L'usure des outils doit être surveillée car elle peut affecter à la fois la force de coupe et la qualité des bords.
Les pièces SMC peuvent-elles être découpées au laser ?
Certaines formulations SMC peuvent être traitées au laser, mais la dégradation thermique, la décoloration, les fumées et les bords affectés par la chaleur doivent être évalués. Le fraisage mécanique ou la découpe au jet d'eau sont souvent plus faciles à qualifier pour les composants SMC conventionnels.
Comment empêcher les mouvements lors d’un routage à grande vitesse ?
Utilisez des emplacements de référence reproductibles, un support de support adéquat, des zones de vide ou des pinces correctement positionnées et un espace libre autour du chemin de coupe. Évitez de serrer le composant de manière à le déformer temporairement.
Comment contrôler la poussière de coupe SMC ?
Capturez la poussière aussi près que possible du point de coupe à l'aide d'un outil d'extraction ou d'une cellule de coupe fermée connectée à un système de collecte de poussière approprié. L'évaluation de l'exposition et la sélection des EPI doivent être basées sur la composition réelle du SMC et les conditions de travail mesurées.
Comment se comparent les coûts de routage CNC et de découpe ?
La CNC a des coûts d'outillage dédiés inférieurs et est plus facile à reprogrammer, tandis que le détourage nécessite plus d'outillage initial mais peut fournir des cycles de répétition beaucoup plus courts. Le volume annuel, la durée de vie du produit, la fréquence des modifications de conception, la main-d'œuvre, l'usure des outils et les rebuts doivent tous être inclus dans la comparaison.


