


Le composé de moulage en feuille (SMC) est devenu un matériau composite important pour les constructeurs automobiles qui recherchent une construction légère, une résistance à la corrosion, une intégration de pièces et une production reproductible à grand volume. Cependant, le succès de la fabrication de SMC automobiles ne dépend pas seulement du placement du matériau dans un moule chauffé. L'état des matériaux, la conception de la facturer, la température du moule, le profil de fermeture de la presse, la pression de moulage, le temps de durcissement, la précision de l'outillage et le contrôle qualité fonctionnent tous ensemble comme un seul système de production.
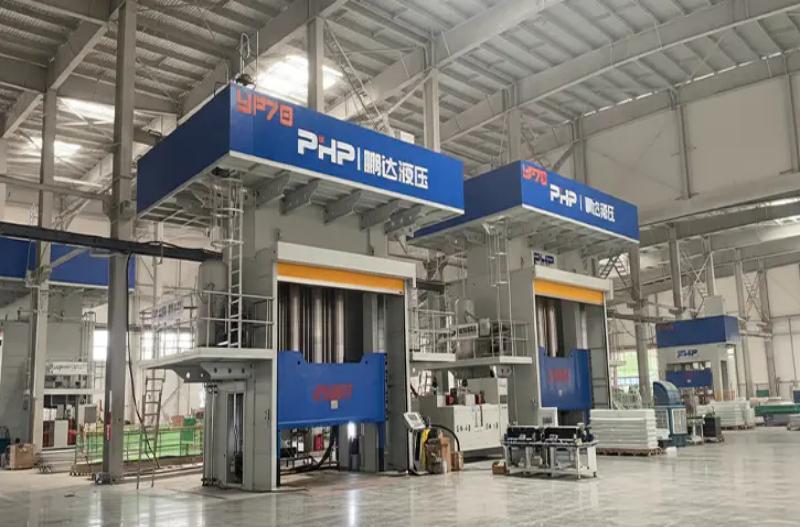
Pour les équipementiers automobiles, les fournisseurs de niveau 1 et les entreprises de moulage de composites, comprendre le processus complet de fabrication de pièces automobiles SMC est essentiel lors de la planification d'une nouvelle ligne de production ou de la sélection d'une presse hydraulique. Ce guide explique le processus depuis la préparation des matériaux jusqu'à l'inspection de la pièce finie, avec une attention particulière aux paramètres de presse et de moulage qui influencent la qualité, la durée du cycle et la cohérence de la production.
1. De la feuille SMC à la pièce automobile finie : le processus de fabrication complet
Le SMC automobile arrive généralement à l’usine de moulage sous forme de feuille mûrie protégée par des films porteurs. Contrairement au moulage par injection, où les granulés sont fondus et injectés à travers un système de canaux, le moulage par compression SMC commence par une quantité et une disposition prédéterminées de matériau en feuille appelées charge .
Préparation du matériau et conception des charges
La plaque SMC est préalablement conditionnée selon les préconisations du fournisseur de matériau. Les opérateurs ou les systèmes de découpe automatisés retirent ensuite le film porteur, découpent les feuilles dans les formes requises et les pèsent pour atteindre la masse de charge spécifiée.
Le placement des charges est essentiel. Le matériau ne recouvre pas toujours toute la cavité du moule avant le pressage. Au lieu de cela, la charge peut occuper seulement une partie de la surface projetée de la cavité, de sorte que le matériau s'écoule pendant la compression. La couverture optimale dépend de la géométrie de la pièce, de la teneur en fibres, des nervures, des bossages, de l'épaisseur de la paroi, des exigences de surface et de la direction acceptable d'écoulement des fibres.
Chargement du moule et fermeture de la presse
La charge préparée est placée dans le moule inférieur chauffé. Selon le volume de production, le chargement peut être manuel ou effectué par des robots et des systèmes de manutention automatisés.
La presse suit alors un profil de fermeture contrôlé plutôt que de simplement passer de l'ouverture à la fermeture à une seule vitesse. Une séquence SMC pratique comprend généralement :
- approche rapide pour réduire les temps non productifs ;
- contact contrôlé avec la charge SMC ;
- fermeture lente du moulage pour contrôler le flux de matière ;
- augmentation de la pression à mesure que la cavité s'approche de l'épaisseur finale ;
- maintien de la pression pendant que la résine thermodurcie durcit ; et
- relâchement contrôlé de la pression suivi de l'ouverture du moule.
Ce profil de mouvement à plusieurs étapes est particulièrement important pour les gros composants automobiles, car une fermeture incontrôlée peut déplacer les fibres de manière excessive, emprisonner de l'air, créer des bavures ou produire un remplissage inégal.
Applications automobiles
SMC convient aux composants de véhicules de tourisme et de véhicules commerciaux où le moulage sur de grandes surfaces, la résistance à la corrosion, l'isolation électrique, la stabilité dimensionnelle ou la conception légère sont précieux. Les applications typiques peuvent inclure les panneaux de carrosserie extérieurs, les boucliers de soubassement, les structures avant, les couvercles et boîtiers de batterie, les panneaux structurels, les boîtiers électriques, les supports intérieurs et les composants de carrosserie de véhicules commerciaux.
2. Matériaux SMC automobiles et leur influence sur le moulage
Le SMC n’est pas un matériau unique et standardisé. Les qualités automobiles peuvent différer considérablement en termes de composition chimique des résines, de renforcement en fibre de verre, de charge minérale, d'additifs de contrôle du retrait, de système de durcissement, de pigmentation et d'autres additifs de traitement.
Une formulation conventionnelle peut utiliser une matrice thermodurcie à base de polyester insaturé renforcée par des fibres de verre coupées. D'autres systèmes de résine peuvent être sélectionnés lorsque la résistance chimique, les performances en température, le comportement à la flamme, les propriétés électriques ou d'autres exigences spécifiques à l'application deviennent plus importantes.
| Variable matérielle | Fonction principale | Effet sur le moulage par compression |
| Système de résine | Forme la matrice thermodurcie | Influence la viscosité, la température de durcissement, le taux de durcissement et les performances finales |
| Contenu en fibre de verre | Fournit un renforcement | Un renforcement plus élevé peut augmenter la résistance à l'écoulement et la force de moulage requise |
| Longueur des fibres | Influence le comportement mécanique | Affecte l'orientation du flux, la résistance et le comportement de remplissage |
| Charges minérales | Modifier le coût, le retrait et le comportement dimensionnel | Influence la densité, la viscosité, l'état de surface et le remplissage du moule |
| Additifs discrets | Contrôler le retrait au moulage | Peut améliorer la qualité de la surface et la stabilité dimensionnelle |
| Maturité matérielle | Établit une cohérence de feuille appropriée | Affecte directement la manipulation, la viscosité et la répétabilité du débit |
| Température de charge | Détermine la condition de traitement de départ | Peut influencer la viscosité initiale et le comportement de remplissage |
Pour cette raison, une presse hydraulique ne doit pas être configurée uniquement à partir d’une spécification générique SMC. La qualité du matériau automobile sélectionné doit être évaluée ainsi que la géométrie du moule et les exigences de production.
3. Paramètres de moulage par compression et optimisation du temps de cycle
L'étape de moulage est celle où les performances de la presse ont la plus grande influence sur la production automobile SMC. La température, la pression, la position, la vitesse et le temps doivent rester suffisamment répétables d'un cycle à l'autre.
Température du moule
De nombreux systèmes SMC conventionnels utilisent des moules chauffés approximativement 140-160°C gamme. Cela doit être traité comme une région de départ en ingénierie plutôt que comme une spécification universelle. Le point de consigne réel dépend de la chimie de la résine, du système initiateur, de l'épaisseur de la pièce, de la distance d'écoulement et de la qualité de surface requise.
L'uniformité de la température peut être tout aussi importante que la température moyenne du moule. Une zone plus chaude peut commencer à durcir prématurément alors que le matériau s'écoule encore ailleurs, tandis qu'une zone plus froide peut nécessiter un temps de durcissement plus long ou produire un durcissement incomplet.
Pression de moulage et tonnage de presse
La pression de moulage varie également considérablement. De nombreux composants SMC conventionnels peuvent commencer le développement de processus à peu près dans les délais impartis. 3,5 à 10 MPa région, tandis qu'un remplissage difficile, des matériaux hautement renforcés ou des pièces structurelles complexes peuvent nécessiter des valeurs plus élevées approchant ou dépassant 10 à 15 MPa .
Le tonnage requis pour la presse hydraulique doit donc être calculé principalement à partir de la surface de moulage projetée et de la pression d'empreinte requise :
Une marge d'ingénierie doit alors être prise en compte pour les variations de matériaux, les charges inégales, la sensibilité au flash, le développement des processus et les exigences de production futures. La sélection d'une presse SMC uniquement à partir du poids de la pièce finie peut entraîner un grave sous-dimensionnement.
Temps de durcissement et de maintien sous pression
Une période de maintien de la pression ou de durcissement d'environ 60 à 180 secondes peut constituer une référence préliminaire utile pour de nombreuses applications SMC de type automobile, bien que des composants plus épais et certaines formulations puissent nécessiter des cycles plus longs.
Essayer de réduire le temps de cycle simplement en augmentant la température du moule est risqué. Si la surface commence à durcir avant que la charge ne soit complètement écoulée, des tirs courts, des lignes de soudure, un mauvais remplissage des nervures ou des défauts de surface peuvent apparaître.
D'où viennent normalement les améliorations du temps de cycle
- réduire les temps d'approche et de retour inutiles de la presse ;
- optimiser la transition entre le contrôle de position et le contrôle de pression ;
- améliorer l'uniformité du chauffage du moule ;
- stabiliser le poids et le placement de la charge ;
- en utilisant la découpe, le chargement et le déchargement automatisés ;
- optimiser la fenêtre de durcissement spécifique au matériau ;
- en utilisant des opérations de parage parallèles ou en aval ; et
- enregistrer les courbes de cycle pour identifier les variations du processus.
Les presses hydrauliques modernes servocommandées sont particulièrement utiles lorsque plusieurs niveaux de vitesse et de pression sont nécessaires. Le contrôle en boucle fermée permet à la recette de la machine de définir indépendamment la vitesse d'approche, la position de contact, la vitesse de moulage, la rampe de pression, la pression de maintien, les mouvements de relâchement et de retour.
4. Conception de moules et de presses pour pièces automobiles SMC
Le moulage automobile en grand volume nécessite que le moule et la presse soient conçus ensemble. Avoir un tonnage suffisant ne signifie pas automatiquement qu’une presse peut faire fonctionner un moule SMC particulier.
Les paramètres importants de correspondance presse-moule incluent :
- zone de moulage projetée pour calculer la force requise ;
- dimensions du moule pour déterminer la taille du plateau ;
- hauteur du moule fermé pour la sélection de la lumière du jour de la machine ;
- distance d'ouverture requise pour le calcul de la course ;
- Exigences d'extraction de pièces pour la lumière du jour et le dégagement d'automatisation ;
- poids du moule pour la conception de platines et de structures ;
- zones de chauffage pour l'uniformité de la température ; et
- parallélisme et rigidité des plateaux pour une épaisseur de cavité constante.
Pour le moule lui-même, la ventilation doit permettre aux gaz et à l'air piégés de s'échapper pendant le flux de matière. Les zones éclair et les zones de débordement doivent être conçues en fonction du comportement des matériaux plutôt que traitées après coup. Une mauvaise ventilation peut contribuer à la porosité, aux brûlures et à un remplissage incomplet, tandis qu'une conception de trop-plein inadaptée peut augmenter le gaspillage de matériaux.
Les grands moules automobiles doivent également assurer une distribution thermique stable. La disposition des canaux de chauffage ou des radiateurs électriques doit minimiser les zones chaudes et froides sur les larges surfaces du moule. Les inserts, éjecteurs et éléments locaux doivent être conçus de manière à ne pas interférer avec le flux de matière ou à ne pas créer une orientation incontrôlée des fibres.
5. Contrôle qualité, défauts et qualification automobile
Une ligne de production automobile SMC nécessite un contrôle qualité à trois niveaux : le contrôle des matériaux entrants, la surveillance du processus de moulage et la validation des pièces finies.
Surveillance des processus
Les enregistrements de production peuvent inclure le poids de la charge, le lot de matériaux, la température du moule, la position de fermeture, la vitesse de moulage, la pression maximale, la pression de maintien, le temps de durcissement et la durée totale du cycle. Le suivi de ces variables aide les fabricants à établir une fenêtre de processus stable et à enquêter sur les défauts en utilisant les données réelles de la machine plutôt que les hypothèses de l'opérateur.
Inspection typique d'une pièce finie
En fonction du composant et des spécifications du client, l'inspection peut inclure des contrôles visuels de surface, des mesures dimensionnelles, une inspection CMM, des tests de densité, des tests de traction ou de flexion, des tests d'impact, une évaluation de l'absorption d'eau, une analyse thermique telle que DSC et des méthodes d'inspection non destructives sélectionnées pour les structures critiques pour la sécurité.
| Défaut commun | Causes possibles | Direction corrective typique |
| Porosité / vides | Air emprisonné, mauvaise ventilation, profil de fermeture inadapté | Examiner le placement des charges, la ventilation et la vitesse de fermeture du moule |
| Plan court | Charge insuffisante, mauvais débit, durcissement prématuré ou pression inadéquate | Vérifier le poids de charge, la température, la distance d'écoulement et la pression |
| Flash excessif | Charge excessive, pression excessive ou état de l'outillage | Examiner la masse de charge, le profil de pression et l'état du moule |
| Déformation | Durcissement irrégulier, déséquilibre thermique ou orientation des fibres | Examinez la répartition de la température, le modèle de charge et la prise en charge du refroidissement |
| Ondulation de la surface | Flux de matière, retrait ou variation de température | Optimiser l'état des matériaux, la température de l'outillage et le profil d'écoulement |
| Délaminage | État du matériau, air emprisonné ou consolidation insuffisante | Examiner la manutention des matériaux, la disposition des charges et la pression de moulage |
Documentation qualité automobile
Pour les programmes OEM et Tier 1, l’approbation des pièces va au-delà d’une simple inspection dimensionnelle. En fonction du client et du niveau de la chaîne d'approvisionnement, les fabricants peuvent avoir besoin de travailler dans le cadre d'un système de gestion de la qualité basé sur l'IATF 16949 et de prendre en charge des exigences telles que l'APQP, le PPAP, la PFMEA, les plans de contrôle, le MSA, le SPC, la traçabilité et les études de capacité des processus.
Le package de qualification exact varie selon les exigences spécifiques du fabricant d'équipement d'origine et du client. Ford, General Motors, Stellantis, BMW, Volkswagen et d'autres constructeurs automobiles peuvent maintenir leurs propres exigences supplémentaires, de sorte que le plan de production et d'inspection doit être établi à partir des spécifications client applicables plutôt que de supposer une liste de contrôle d'approbation universelle.
Avantages et limites du SMC pour la fabrication automobile
SMC offre plusieurs avantages pour les composants automobiles. Les pièces volumineuses et géométriquement complexes peuvent souvent être moulées par compression dans un seul outil, permettant ainsi d'intégrer des nervures, des bossages, des éléments de montage et d'autres fonctions dans un seul composant. Le matériau offre également une résistance à la corrosion, une isolation électrique et un rapport rigidité/poids favorable.
Cependant, SMC n'est pas automatiquement la solution la moins coûteuse pour chaque pièce. Les presses de grande capacité et les grands moules chauffés nécessitent un investissement initial important. Le flux des matériaux et l'orientation des fibres doivent être gérés avec soin, les surfaces d'apparence soignée nécessitent un contrôle de processus plus strict et le recyclage des composites thermodurcis demeure plus compliqué que la refusion des thermoplastiques conventionnels.
L’analyse de rentabilisation la plus solide apparaît normalement lorsque l’intégration des composants, la résistance à la corrosion, l’allègement, la liberté de conception et la répétabilité de grands volumes justifient l’investissement en outillage et en équipement.
Vous planifiez une ligne de production de SMC automobile ?
Wuxi PengdaHZ Intelligent Equipment Co., Ltd. développe des solutions de presses hydrauliques et servocommandées pour les SMC et d'autres applications de moulage par compression de composites.
Pour un nouveau projet SMC automobile, fournissez le dessin de la pièce, zone de moulage projetée, qualité du matériau SMC, dimensions du moule, poids du moule, temps de cycle cible, volume de production annuel, méthode de chauffage requise et exigences d'automatisation .
Ces entrées peuvent être utilisées pour évaluer le tonnage approprié de la presse, les dimensions des plateaux, la lumière du jour, la course, la configuration du chauffage du moule, le contrôle de la pression et de la position, l'automatisation du chargement/déchargement et la configuration globale de la ligne de production.
Contactez Wuxi PengdaHZ pour discuter des besoins de votre presse SMC ou de votre ligne de moulage composite automatisée.
Foire aux questions
Quels matériaux sont normalement utilisés dans les SMC automobiles ?
Le SMC automobile se compose généralement d'un système de résine thermodurcissable, d'un renfort en fibres de verre hachées, de charges minérales, d'additifs de contrôle du retrait, d'agents de durcissement et d'additifs de traitement. La formulation exacte dépend des exigences structurelles, de surface, thermiques, électriques et de résistance chimique.
Quelles températures et pressions sont utilisées pour le moulage par compression SMC automobile ?
De nombreux matériaux SMC conventionnels utilisent des températures de moule situées autour de 140 à 160°C. Les pressions de moulage préliminaires peuvent généralement se situer entre 3,5 et 10 MPa environ, tandis que les pièces structurelles difficiles peuvent nécessiter une pression plus élevée. Les paramètres finaux doivent toujours être basés sur les recommandations du fournisseur de matériaux sélectionné et validés par des essais de moule.
Comment calculer le tonnage de presse hydraulique requis pour une pièce automobile SMC ?
Un calcul préliminaire multiplie la surface de moulage projetée par la pression de cavité requise. Une marge d'ingénierie appropriée est ensuite ajoutée en fonction de la conception du moule, de la variation des matériaux, du chargement de la cavité et des exigences de production.
Quels paramètres de presse ont la plus grande influence sur la qualité SMC ?
Les variables importantes comprennent la vitesse de fermeture du moule, la transition position-pression, la pression de moulage, la stabilité de la pression, le temps de durcissement, l'uniformité de la température du moule, le parallélisme des plateaux et la répétabilité entre les cycles de moulage.
Comment les fabricants peuvent-ils réduire le temps de cycle des pièces automobiles SMC ?
Le temps de cycle peut être réduit en raccourcissant les mouvements non productifs de la presse, en optimisant la fenêtre de durcissement spécifique au matériau, en améliorant le chauffage du moule, en automatisant la préparation et la manipulation des charges, en stabilisant le placement des charges et en déplaçant les opérations de découpe ou secondaires en dehors de la station de moulage lorsque cela est possible.
Quels sont les défauts de moulage SMC les plus courants ?
Les problèmes courants incluent la porosité, les prises de vue courtes, le flash excessif, l'ondulation de la surface, le gauchissement et le délaminage. Le diagnostic doit prendre en compte l'état du matériau, la conception de la charge, la température du moule, la ventilation, la vitesse de fermeture de la presse, l'historique de la pression et les conditions de durcissement.
Quelles exigences de qualité s’appliquent aux composants automobiles SMC ?
Les exigences dépendent de l'OEM, du client de niveau 1 et du composant. Les programmes automobiles peuvent impliquer des systèmes qualité IATF 16949 ainsi que APQP, PPAP, PFMEA, plans de contrôle, MSA, SPC, traçabilité, études de capacité et tests de produits spécifiques au client.
Les déchets de production SMC peuvent-ils être recyclés ?
Le SMC est un composite thermodurci, de sorte que les déchets durcis ne peuvent pas simplement être fondus et remodelés comme un thermoplastique. En fonction des matériaux et de l'infrastructure régionale des déchets, les options peuvent inclure la réduction mécanique de la taille et la réutilisation comme charge, la récupération dans l'industrie du ciment, les processus spécialisés de recyclage des composites ou d'autres voies de gestion des déchets approuvées. Les fabricants doivent évaluer l'itinéraire conformément aux réglementations locales et aux exigences de durabilité des clients.


